EN
 AR
 FR
 DE
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 ID
 LV
 VI
 HU
 MS
 GA
 BE
 YI
 EU
टंगस्टन विकिरण सुरक्षा पैनल का निर्माण कैसे किया जाता है?
टंगस्टन विकिरण सुरक्षा पैनलों का निर्माण मुख्य रूप से पाउडर धातु विज्ञान प्रक्रिया (सबसे परिपक्व और व्यापक रूप से इस्तेमाल की जाने वाली विधि) पर निर्भर करता है। विस्तृत चरण इस प्रकार हैं:
मुख्यधारा प्रक्रिया: पाउडर धातुकर्म
यह प्रक्रिया स्थिर गुणवत्ता और कम लागत के फायदे के साथ फ्लैट, बड़े आकार या मानक आकार के टंगस्टन विकिरण सुरक्षा पैनलों के बड़े पैमाने पर उत्पादन के लिए उपयुक्त है।
पाउडर तैयार करना एवं मिश्रण करना
कच्चे माल का चयन: मुख्य सामग्री के रूप में उच्च शुद्धता वाले टंगस्टन पाउडर (शुद्धता ≥99.9%) का उपयोग करें, और 3%-15% के अनुपात में मिश्र धातु तत्व पाउडर (निकल, लोहा या तांबा) जोड़ें। निकेल और लोहा पैनल के यांत्रिक गुणों और मशीनेबिलिटी में सुधार करने के लिए बाइंडर के रूप में कार्य करते हैं; न्यूट्रॉन विकिरण परिरक्षण परिदृश्यों के लिए, न्यूट्रॉन अवशोषण क्षमता को बढ़ाने के लिए बोरॉन पाउडर जोड़ा जा सकता है।
समान मिश्रण: मिश्रित पाउडर को उच्च दक्षता वाले मिक्सर में डालें, और पाउडर कणों के बंधन प्रदर्शन को बेहतर बनाने के लिए थोड़ी मात्रा में कार्बनिक बाइंडर (उदाहरण के लिए, पैराफिन) जोड़ें। प्रत्येक घटक का समान वितरण सुनिश्चित करने के लिए वैक्यूम या अक्रिय गैस संरक्षण के तहत 2-4 घंटे के लिए मिलाएं।
ढलाई
कोल्ड आइसोस्टैटिक प्रेसिंग (सीआईपी): यह बड़े पैनलों के लिए कोर मोल्डिंग चरण है। मिश्रित पाउडर को एक लचीले सांचे (जैसे रबर सांचे) में डालें और इसे ठंडे आइसोस्टैटिक प्रेस में रखें। आवश्यक आकार और प्रारंभिक घनत्व (सापेक्ष घनत्व ≥60%) के साथ एक पैनल खाली बनाने के लिए सभी दिशाओं में समान रूप से उच्च दबाव (100-300 एमपीए) लागू करें।
डाई प्रेसिंग: छोटे या पतले पैनलों के लिए, सीधे संपीड़न मोल्डिंग के लिए एक कठोर धातु मोल्ड का उपयोग करें, जो अधिक कुशल है लेकिन सरल आकृतियों के लिए उपयुक्त है।
सिंटरिंग
दबाए गए ब्लैंक को हाइड्रोजन वायुमंडल सिंटरिंग भट्टी में रखें (हाइड्रोजन का उपयोग टंगस्टन पाउडर के ऑक्सीकरण को रोकने के लिए किया जाता है)। नियंत्रित ताप दर पर तापमान को 1400-1600°C तक बढ़ाएं और इसे 2-6 घंटे तक गर्म रखें।
सिंटरिंग के दौरान, बाइंडर अस्थिर हो जाता है, और पाउडर कण परमाणु प्रसार और बंधन से गुजरते हैं, जिससे घनत्व का एहसास होता है। विकिरण परिरक्षण प्रदर्शन की आवश्यकताओं को पूरा करते हुए, अंतिम रिक्त स्थान का सापेक्ष घनत्व 95%-99% तक पहुंच सकता है।
परिशुद्धता मशीनिंग
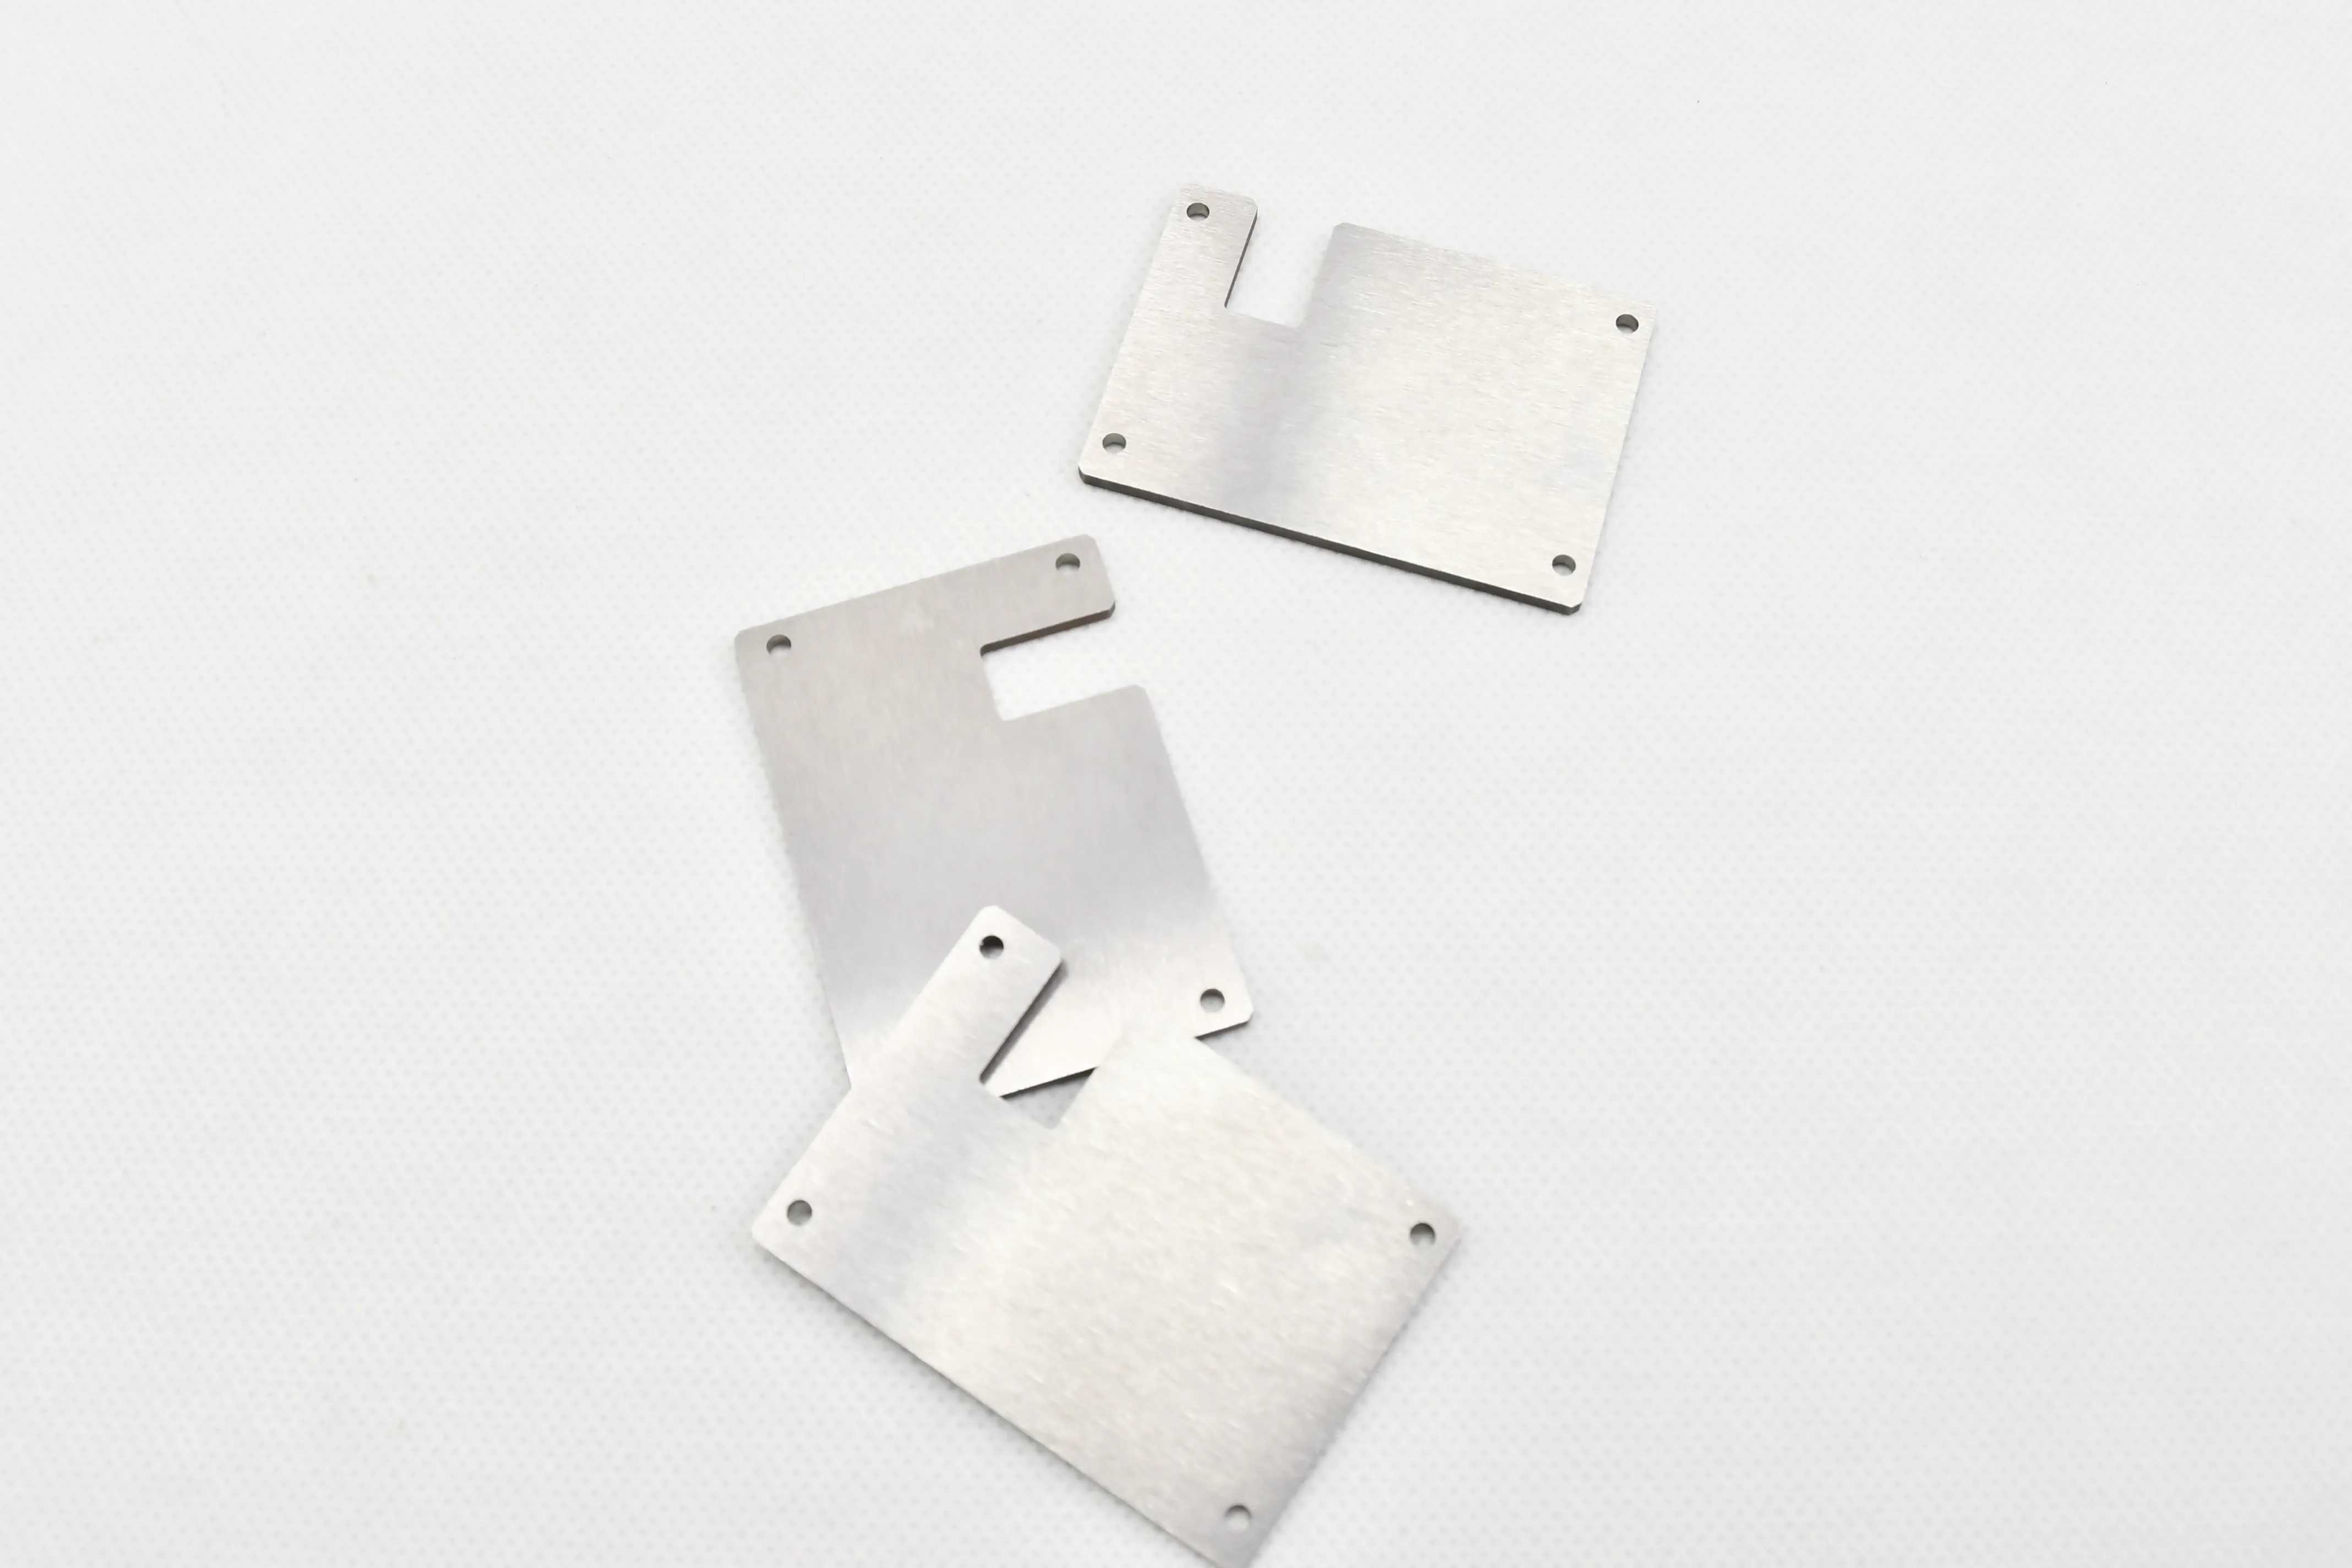
सिंटेड ब्लैंक को प्रोसेस करने के लिए सीएनसी कटिंग मशीन, ग्राइंडर और ड्रिलिंग मशीन का उपयोग करें। मुख्य बात पैनल की मोटाई सहनशीलता (±0.1 मिमी) और समतलता को नियंत्रित करना है, और ग्राहक के चित्र के अनुसार इंस्टॉलेशन छेद, खांचे या किनारे वाले चैंफर्स को संसाधित करना है।
उन पैनलों के लिए जिन्हें परिरक्षण उपकरण में इकट्ठा करने की आवश्यकता होती है, सटीक मशीनिंग कनेक्शन संरचना की मिलान सटीकता सुनिश्चित करती है।
सतह का उपचार
संक्षारणरोधी उपचार: संक्षारण प्रतिरोध में सुधार करने और आर्द्र वातावरण में ऑक्सीकरण को रोकने के लिए पैनल की सतह पर इलेक्ट्रोप्लेटिंग (निकल प्लेटिंग, जिंक प्लेटिंग) या निष्क्रियता करें।
सतह पॉलिशिंग: चिकित्सा या सटीक उपकरण परिदृश्यों में उपयोग किए जाने वाले पैनलों के लिए, सतह की खुरदरापन (आरए ≤0.8 माइक्रोन) को कम करने और उपस्थिति की गुणवत्ता में सुधार करने के लिए सतह को पॉलिश करें।
गुणवत्ता निरीक्षण
परीक्षण मुख्य प्रदर्शन संकेतक: घनत्व (16.5-18.5 ग्राम/सेमी³), विकिरण परिरक्षण दक्षता (परीक्षण एक्स-रे/γ-रे क्षीणन दर), आयामी सहनशीलता, और यांत्रिक शक्ति।
कोई विकिरण रिसाव जोखिम सुनिश्चित करने के लिए परमाणु उद्योग अनुप्रयोगों के लिए रिसाव का पता लगाना।